


Pembentukan Ujung Tabung: Bagaimana Pengurangan dan Ekspansi Ujung Tabung Mempengaruhi Kinerja dan Perakitan Komponen Otomotif
Dalam pembuatan tabung otomotif, ujung tabung sering kali lebih dari sekadar ujung bagian tabung. Ini dapat menentukan bagaimana bagian tersebut dimasukkan, diposisikan, disambung, dilas, dijepit, atau dihubungkan ke komponen otomotif lainnya. Untuk alasan ini,pembentukan ujung tabung tidak boleh dianggap hanya sebagai operasi dimensional. Kualitas ujung yang dibentuk dapat mempengaruhi konsistensi perakitan dan, pada akhirnya, keandalan komponen akhir.
Pembentukan ujung tabungmencakup beberapa proses untuk menciptakan geometri fungsional di ujung tabung, termasuk ekspansi, reduksi, flaring, flanging, dan tapering. Artikel ini berfokus secara khusus pada reduksi ujung tabung dan pemuaian ujung tabung, memeriksa apa yang terjadi pada material selama pembentukan, apa yang menentukan sifat mampu bentuk, cacat apa yang dapat terjadi, dan bagaimana geometri yang dihasilkan dapat mempengaruhi perakitan otomotif dan kinerja komponen.

1. Mengapa Pembentukan Ujung Tabung Penting dalam Pembuatan Komponen Otomotif?
Tujuan pembentukan ujung tabung bukan sekadar membuat ujung tabung menjadi lebih kecil atau lebih besar.Hal ini untuk menciptakan geometri terkontrol yang memenuhi persyaratan fungsional hilir.Tergantung pada desain komponen, persyaratan tersebut mungkin melibatkan penyambungan, penempatan, penyisipan, penyambungan, atau jarak bebas.
1.1 Membuat Geometri Sambungan yang Diperlukan
Tabung lurus dengan penampang konstan tidak selalu dapat memberikan geometri yang diperlukan untuk menyambung dengan tabung atau komponen lain. Pengurangan ujung dapat menghasilkan ujung yang lebih kecil untuk dimasukkan atau digabungkan, sedangkan perluasan ujung dapat menghasilkan ujung yang lebih besar atau transisi tertentu yang diperlukan untuk penyambungan dan perakitan.
1.2 Mendukung Majelis yang Konsisten
Ujung yang terbentuk menjadi bagian antarmuka antar komponen. Diameter, kebulatan, panjang, dan geometri transisinya dapat memengaruhi penyisipan, penyesuaian, dan pemosisian.Dalam produksi otomotif bervolume tinggi, kemampuan pengulangan sama pentingnya dengan dimensi nominal: suatu proses harus menghasilkan bagian-bagian yang dirakit secara konsisten dari batch ke batch.
1.3 Melindungi Kinerja Komponen Hilir
Operasi pembentukan akhir mengubah geometri lokal dan keadaan material tabung. Jika deformasi berlebihan atau tidak terkontrol dengan baik, cacat seperti retak, kerutan, tekuk lokal, atau perubahan ketebalan yang tidak diinginkan dapat terjadi. Masalah-masalah ini mungkin tidak hanya terjadi pada proses pembentukan; hal ini dapat mempengaruhi kualitas penyambungan, keakuratan perakitan, dan keandalan bagian akhir.
2. Pengurangan dan Ekspansi Ujung Tabung: Apa yang Terjadi Selama Pembentukan?
Pengurangan dan perluasan ujung tabung merupakan operasi pembentukan plastik lokal. Dalam pembentukan berbasis cetakan, pukulan atau cetakan khusus memaksa ujung tabung ke dalam geometri yang diperlukan. Deformasi melibatkan pembengkokan dan tidak pembengkokan, peregangan atau kompresi melingkar, dan gesekan pada antarmuka alat-tabung. Bentuk yang dihasilkan bergantung pada geometri tabung awal, perilaku material, perkakas, dan kondisi proses.
Oleh karena itu, tantangan teknisnya bukan sekadar mencapai diameter target.Proses tersebut harus memandu aliran material tanpa melebihi batas kemampuan mampu bentuk tabung.
2.1 Pengurangan Ujung Tabung
Pengurangan ujung tabung secara lokal mengurangi diameter ujung tabung untuk menghasilkan geometri ujung yang lebih kecil atau meruncing. Selama pembentukan, material mengalami kompresi melingkar dan mengalir ke profil tereduksi. Besarnya dan distribusi deformasi bergantung pada rasio reduksi, panjang pembentukan, geometri cetakan, ketebalan dinding, dan sifat material.
Karena deformasi bersifat lokal, transisi antara bagian tabung asli dan bagian tereduksi menjadi penting. Transisi yang tiba-tiba atau tidak terkontrol dengan baik dapat meningkatkan deformasi lokal dan meningkatkan kemungkinan terjadinya cacat. Untuk komponen otomotif presisi, pengurangan diameter, kebulatan, panjang, dan geometri transisi akhir perlu dikontrol bersama.


2.2 Ekspansi Ujung Tabung
Ekspansi ujung tabung meningkatkan diameter bagian ujung tabung tertentu. Materi tersebut dipaksa keluar dan mengalami peregangan melingkar. Dibandingkan dengan pengurangan, perluasan dapat menciptakan kecenderungan yang lebih kuat terhadap penipisan lokal di wilayah yang diperluas, khususnya bila diperlukan perluasan dalam jumlah besar.
Rasio ekspansi, panjang pembentukan, geometri pahat, dan keuletan material semuanya mempengaruhi apakah tabung dapat mencapai geometri target tanpa patah atau ketidakstabilan lainnya. Transisi antara bagian yang diperluas dan yang tidak berbentuk juga penting karena ini memusatkan deformasi dalam suatu wilayah tertentu.
Pembakaran adalah operasi pembentukan ujung tabung yang terkait, namun tidak boleh digunakan secara bergantian dengan ekspansi ujung tabung pada umumnya. Pembakaran biasanya mengacu pada pembentukan geometri ujung melebar atau kerucut tertentu, sering kali untuk sambungan atau fungsi penyegelan tertentu.

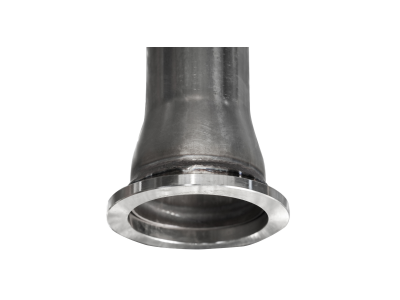
3. Apa yang Menentukan Kemampuan Bentuk Ujung Tabung?
Ujung tabung tidak dapat dibentuk menjadi geometri sembarang hanya dengan meningkatkan gaya pembentukan. Sifat mampu bentuk diatur oleh interaksi antara sifat material, geometri tabung awal, geometri target, perkakas dan kondisi proses. Penelitian tentang perluasan dan pengurangan tabung mengidentifikasipatahan ulet, kerutan,Dantekuk lokalsebagai batas kemampuan mampu bentuk yang penting.
3.1 Sifat Material
Kekuatan hasil, kekuatan tarik, pemanjangan,Danperilaku pengerasan reganganmempengaruhi bagaimana tabung merespons deformasi plastis lokal. Bahan dengan keuletan terbatas mungkin lebih rentan terhadap retak ketika operasi pembentukan menimbulkan regangan lokal yang tinggi, sedangkan pengerasan bahan dapat mengubah beban yang diperlukan untuk deformasi selanjutnya.
3.2 Geometri Tabung dan Ketebalan Dinding
Diameter luar, ketebalan dinding, dan hubungan OD-ke-ketebalan dinding mempengaruhi stabilitas tabung selama pembentukan ujung. Kebulatan awal dan konsistensi dimensi juga penting karena proses pembentukan dimulai dari geometri tabung sebenarnya, bukan profil CAD yang diidealkan.
3.3 Rasio Pengurangan atau Ekspansi
Perubahan diameter yang diperlukan adalah salah satu variabel proses mendasar. Ketika rasio pembentukan meningkat, deformasi lokal menjadi lebih menuntut, dan jendela pembentukan yang tersedia dapat menjadi lebih sempit. Untuk alasan ini,geometri target harus dipertimbangkan bersama dengan sifat mampu bentuk material dan ketebalan dinding daripada ditentukan secara terpisah.
3.4 Geometri Alat dan Kondisi Proses
Jari-jari pahat, sudut pembentukan, panjang cetakan, pelumasan, dan kondisi pembentukan mempengaruhi aliran material dan gesekan. Geometri alat harus memberikan transisi yang terkendali ke dalam profil akhir daripada memaksa material untuk mengakomodasi perubahan bentuk yang tiba-tiba.
4. Cacat Umum Pembentukan Ujung Tabung dan Alasan Terjadinya
Cacat pembentukan akhir yang paling penting bukan hanya sekedar kosmetik. Hal ini menunjukkan bahwa aliran material, deformasi, atau kendali proses telah bergerak keluar dari jendela pembentukan yang diharapkan.
4.1 Retak
Retak dapat terjadi ketika regangan plastik lokal melebihi kemampuan pembentukan material.Ekspansi yang berlebihan, sifat material yang tidak sesuai, geometri transisi yang kurang baik, atau parameter proses yang tidak sesuai dapat meningkatkan risiko.Retakan pada zona yang terbentuk dapat membahayakan integritas struktural bagian tersebut dan dapat menjadi lokasi permulaan kegagalan.
4.2 Kerutan
Kerutan berhubungan dengan deformasi tekan yang tidak stabil. Hal ini dapat terjadi ketika dinding tabung tidak dapat tetap stabil di bawah kondisi pembentukan yang ditentukan. Geometri alat, panjang tabung yang tidak didukung, dan parameter pembentukan semuanya mempengaruhi perilaku ini.
4.3 Tekuk dan Distorsi Lokal
Tekuk lokal atau distorsi penampang dapat mencegah ujung yang dibentuk mencapai geometri yang diinginkan. Hal ini terutama relevan ketika tabung berdinding tipis atau ketika geometri pembentuknya menciptakan kombinasi kompresi dan tekukan yang tidak menguntungkan.
4.4 Variasi Ketebalan Dinding
Aliran plastik dapat mengubah ketebalan dinding lokal.Ekspansi dapat menghasilkan penipisan pada daerah yang sangat teregang, sedangkan reduksi dapat menghasilkan penebalan lokal tergantung pada kondisi pembentukan dan aliran material. Distribusi ketebalan yang dihasilkan harus dipertimbangkan ketika daerah yang terbentuk mempunyai persyaratan struktural atau kelelahan.
4.5 Deviasi Dimensi dan Ovalitas
Bahkan tanpa terlihat adanya retakan atau kerutan, variasi dimensi dapat membuat ujung tabung yang terbentuk tidak cocok untuk perakitan. Diameter, kebulatan, panjang pembentukan, dan dimensi transisi harus tetap berada dalam toleransi fungsional komponen.
5. Bagaimana Pembentukan Ujung Tabung Mempengaruhi Akurasi Perakitan
Signifikansi praktis dari kualitas pembentuk akhir menjadi jelas pada perakitan. Ujung tabung yang terbentuk sering kali merupakan antarmuka, danvariasi kecil pada antarmuka tersebut dapat diterjemahkan ke dalam variasi perakitan yang lebih besar.
5.1 Pemasangan dan Penyisipan
Diameter dan kebulatan yang terbentuk mempengaruhi seberapa mudah satu komponen dapat dimasukkan atau dipasang di atas komponen lainnya. Variasi diameter yang berlebihan, ovalitas, atau deformasi lokal dapat meningkatkan gaya penyisipan atau menghalangi kesesuaian yang diinginkan.
5.2 Konsistensi Penggabungan
Jika ujung yang terbentuk kemudian dilas, disambung secara mekanis, atau dijepit, geometrinya mempengaruhi cara bagian-bagian yang dikawinkan bersatu. Geometri ujung yang konsisten membantu menciptakan kondisi sambungan yang berulang dan mengurangi variasi dalam operasi hilir.
5.3 Akurasi Pemosisian
Panjang dan geometri transisi dari bagian yang dibentuk dapat mempengaruhi kedalaman penyisipan dan posisi akhir komponen. Dalam jalur perakitan otomotif, variasi tersebut dapat mempengaruhi posisi komponen dan perlengkapan terkait.
5.4 Pengulangan dalam Produksi Massal
Untuk manufaktur otomotif, pertanyaan yang relevan bukanlah apakah satu tabung yang dibentuk dapat dirakit dengan sukses, namun apakah proses tersebut dapat berulang kali menghasilkan komponen yang dapat dirakit dengan benar pada volume produksi.Hal ini menjadikan stabilitas proses dan pengulangan dimensi penting bagi kualitas pembentuk akhir.
6. Bagaimana Pengaruh Pembentukan Ujung TabungOtomotifKinerja dan Keandalan Komponen
Akurasi perakitan hanyalah salah satu bagian dari persamaan. Setelah tabung yang dibentuk menjadi bagian dari komponen jadi, geometri dan kondisi material yang tercipta selama pembentukan akhir dapat berkontribusi pada perilaku mekanis komponen.
6.1 Kinerja Sambungan dan Sambungan
Geometri ujung yang terbentuk menentukan kondisi fisik sambungan. Kesesuaian yang buruk, cacat lokal, atau variasi dimensi yang berlebihan dapat mengurangi konsistensi pada sambungan yang dihasilkan dan mempersulit penyambungan di bagian hilir.
6.2 Konsentrasi Stres Lokal
Perubahan geometri menciptakan daerah transisi dimana tegangan lokal mungkin berbeda dari tekanan pada bagian tabung seragam.Oleh karena itu, transisi yang tidak dikontrol dengan benar, cacat permukaan, atau perubahan geometrik yang tajam dapat menjadi penting ketika komponen mengalami pembebanan berulang.
6.3 Kelelahan dan Keandalan Struktural
Untuk komponen otomotif yang terkena pembebanan siklik, keutuhan wilayah yang terbentuk menjadi penting. Retakan, pengurangan ketebalan dinding yang parah, atau transisi geometrik yang tidak menguntungkan dapat menyebabkan hal inisitus potensial untuk kerusakan kelelahan. Oleh karena itu, kualitas pembentukan akhir harus dievaluasi sehubungan dengan beban fungsional dan kondisi penyambungan komponen akhir.
6.4 Kinerja Fungsional
Jika ujung yang dibentuk memberikan posisi, retensi, jarak bebas atau fungsi lain yang ditentukan, penyimpangan dari geometri yang diinginkan dapat mempengaruhi perilaku rakitan akhir. Oleh karena itu, kriteria penerimaan yang sesuai harus dikaitkan dengan persyaratan fungsional komponen yang sebenarnya, bukan pada pemeriksaan dimensi yang terisolasi.
7. Kontrol Kualitas dalam Pembentukan Ujung Tabung Otomotif
Kontrol kualitas pembentukan akhir yang efektif lebih dari sekadar memeriksa diameter akhir. Tujuannya adalah untuk menjaga proses pembentukan cukup stabil sehingga geometri yang dibentuk, kondisi permukaan, dan integritas material secara konsisten memenuhi persyaratan fungsional komponen akhir.
7.1 Kontrol Dimensi dan Geometris
Karakteristik utama dapat mencakup OD atau ID yang terbentuk, panjang pembentuk, kebulatan, dimensi transisi, dan toleransi lain yang ditentukan gambar. Pengukuran ini harus dikontrol secara konsisten dan bukan hanya sekedar pemeriksaan satu kali saja.
7.2 Pemeriksaan Permukaan dan Cacat Bentuk
Inspeksi harus mengidentifikasi retakan, kerutan, kerusakan permukaan, deformasi abnormal, dan cacat lain yang dapat membahayakan wilayah yang terbentuk. Apabila diperlukan oleh spesifikasi komponen, metode tambahan dapat digunakan untuk memverifikasi integritas area yang dibentuk.
7.3 Stabilitas Proses dan Pengulangan
Inspeksi dimensi saja tidak dapat mencegah variasi jika proses itu sendiri tidak stabil. Kondisi perkakas, parameter pembentukan, konsistensi material, dan verifikasi bagian pertama atau dalam proses harus dikelola sebagai bagian dari pengendalian proses. Untuk produksi otomotif, kemampuan pengulangan di seluruh lot dan proses produksi sangatlah penting.
7.4 Dari Pembentukan Ujung Tabung hingga Komponen Jadi
Ujung tabung yang terbentuk pada akhirnya harus dievaluasi dalam konteks fungsi hilirnya. Dimensi yang dapat diterima secara terpisah mungkin masih bermasalah jika menyebabkan kesesuaian yang buruk, kesulitan dalam penyambungan, atau penempatan komponen yang salah. Oleh karena itu, pendekatan yang berorientasi pada proses menghubungkan manufaktur tabung, pembentukan akhir, pemrosesan hilir, dan inspeksi akhir daripada memperlakukan pembentukan akhir sebagai operasi yang terisolasi.
UntukCBIES, pendekatan terpadu ini berarti mengendalikan pembentukan ujung tabung sebagai bagian dari proses pembuatan tabung otomotif yang lebih luas, bersamaan dengan produksi tabung presisi, pemrosesan hilir, dan manajemen kualitas. Tujuannya bukan hanya untuk menghasilkan ujung tabung yang terbentuk, namun untuk menghasilkan geometri tabung siap pakai dengan konsistensi yang diperlukan untuk produksi otomotif.

Kesimpulan
Pembentukan ujung tabung adalah langkah manufaktur fungsional yang dapat mempengaruhi lebih dari sekadar diameter akhir tabung. Pengurangan dan perluasan ujung tabung mengubah geometri lokal dan keadaan material tabung, dan keberhasilannya bergantung pada interaksi sifat material, geometri tabung, rasio pembentukan, perkakas, dan kondisi proses.
Ketika pembentukan ujung dikontrol dengan benar, geometri yang dihasilkan dapat mendukung sambungan yang konsisten, perakitan yang akurat, dan kinerja komponen yang andal. Jika tidak dikontrol dengan baik, cacat dan variasi dimensi dapat merambat ke penyambungan dan perakitan hilir. Oleh karena itu, bagi produsen tabung otomotif, kuncinya adalah mengelola pembentukan akhir sebagai bagian dari sistem kualitas dan manufaktur yang terintegrasi, bukan sebagai operasi yang terisolasi.
Dasar Penelitian dan Catatan Editorial
Kerangka teknis artikel ini telah diperiksa silang dengan penelitian peer-review tentang pembentukan ujung tabung. Penelitian yang dipublikasikan menggambarkan pembentukan ujung tabung sebagai serangkaian proses termasuk ekspansi dan reduksi, dan mengidentifikasi patahan ulet, kerutan, dan tekuk lokal sebagai batas kemampuan formabilitas yang penting. Mereka juga menekankan pengaruh geometri perkakas, perilaku material, gesekan, dan parameter proses terhadap keberhasilan pembentukan.
- Alves, ML, Almeida, BPP, Rosa, PAR, & Martins, PAF (2006). Ujung terbentuk dari tabung berdinding tipis. Jurnal Teknologi Pengolahan Bahan, 177(1–3), 183–187. DOI: 10.1016/j.jmatprotec.2006.04.040.
- Alves, ML, Gouveia, BPP, Rosa, PAR, & Martins, PAF (2006). Ekspansi dan reduksi tabung berdinding tipis menggunakan cetakan: Investigasi eksperimental dan teoritis. Jurnal Internasional Peralatan Mesin dan Manufaktur, 46(12–13), 1643–1652. DOI: 10.1016/j.ijmachtools.2005.08.018.
- Agrawal, AK, Narayanan, RG, & Kailas, SV (2017). Perilaku pembentukan ujung pengaduk gesek yang diproses tabung Al 6063-T6 pada kecepatan putar alat yang berbeda. Risalah Lembaga Insinyur Mesin Bagian C. DOI : 10.1177/0309324717724662.